Hot wedge welding is a thermoplastic joining process that uses a heated metal wedge inserted between two overlapping material layers. As the wedge conducts heat into the surfaces, pressure rollers immediately follow to press the softened materials together, forming a permanent welded seam. Hot wedge welding is a method that joins thermoplastic materials using advanced thermal bonding techniques, resulting in seams as strong as or stronger than the base materials.
Unlike hot air welding, the process uses direct metal contact instead of heated airflow, and unlike RF welding it relies purely on thermal conduction rather than electromagnetic energy. The wedge precisely melts the inner surfaces of the materials without disturbing the outer layers. Hot wedge welding is particularly suitable for applications requiring watertight or airtight seals, such as tanks and banners.
In practice, this produces fast, straight seams that can be created either in factory production environments or directly in the field, making hot wedge welding one of the most reliable technologies for large-format thermoplastic fabrication. The process is known for its efficiency and weld quality, enabling the creation of durable, consistent, and reliable seams. Hot wedge welding is a popular choice for durable sealing of plastics, synthetics, nylons, and coated materials, and it eliminates potential failure points by producing solid seal connections instead of perforation points created by traditional sewing methods.
Principais factos sobre a tecnologia de soldadura por cunha quente
- Production Welding Speeds: Portable hot wedge welders run at about 10 m/min (33 ft/min) on the Triad Extreme Universal and up to 21 m/min (69 ft/min) on the Spec Extreme with its high-speed option, depending on material, seam width and machine configuration.
- Não é necessário ar comprimido: Uma vez que o calor é transmitido através contato direto com o metal, o processo elimina a necessidade de sistemas de ar comprimido.
- Sem geradores externos: As máquinas de soldadura por cunha quente funcionam utilizando energia elétrica padrão, simplificando a instalação tanto em ambientes fabris como no terreno.
- Funcionamento quase silencioso: Sem fluxo de ar de alta velocidade, os sistemas de cunha quente funcionam silenciosamente em comparação com o equipamento de soldadura a ar quente, melhorando o conforto do operador e reduzindo o ruído nas instalações de produção.
- Fornecimento constante de calor: O calor por condução direta minimiza a variabilidade ambiental, como o vento, o fluxo de ar ou as flutuações de temperatura.
Understanding Hot Wedge Welding Technology
Hot wedge welding is built around two separate mechanical actions that occur sequentially. As a welding technique, it relies on a precisely positioned heated wedge at the weld point to create strong, seamless bonds. First, a heated metal wedge melts the internal surfaces of overlapping thermoplastic materials. Immediately afterward, pressure rollers compress the softened layers together, creating a permanent bond. Our guide explains how hot wedge welding works in more detail, with tips for strong seams and for choosing the right machine.
É fundamental distinguir estas duas ações. O papel da cunha é a preparação térmica, enquanto os rolos realizam a formação da costura propriamente dita. A precisão da tecnologia da cunha quente garante uma qualidade consistente ao longo dos ciclos de produção, reduzindo a variabilidade frequentemente observada nas operações de costura manual.
Uma vez que o calor é transmitido através do contacto direto com o metal, em vez de através do fluxo de ar, o processo é muito menos afetado por variáveis ambientais, tais como o vento ou a turbulência do ar. No entanto, a soldadura por cunha quente funciona melhor em costuras longas e retas e não é ideal para geometrias tridimensionais complexas ou trajetórias de soldadura curvas e intrincadas.
O papel da cunha aquecida: contacto direto vs. fluxo de ar
A cunha aquecida conduz a energia térmica diretamente para as superfícies de contacto dos materiais. Para garantir uma aplicação controlada do calor e uma qualidade consistente da junta, a cunha aquecida deve ser posicionada com precisão no ponto de soldadura — o local exato onde a temperatura e a pressão são aplicadas para criar uma soldadura resistente e uniforme. É importante referir que a cunha derrete as camadas internas sem tocar na face externa de nenhuma das chapas, preservando a aparência da superfície.
Na soldadura por cunha quente, a estabilidade da temperatura é mais importante do que o pico de calor. Manter uma temperatura constante da cunha garante uma qualidade uniforme da costura ao longo de longos percursos de soldadura.
Uma vez que não envolve fluxo de ar, o processo é particularmente eficaz com películas finas e materiais leves. Não se verificam turbulências, vibrações nem perturbações na superfície durante a soldadura.
Rolos de pressão e formação da costura: onde a ligação realmente ocorre
Enquanto a cunha derrete o material, os rolos de pressão são responsáveis pela formação da solda. As rodas de pressão e os rolos de aperto são componentes essenciais do processo de soldadura, aplicando uma pressão precisa para criar vedações herméticas durante a soldadura com cunha quente.
A pressão dos rolos comprime as camadas termoplásticas amolecidas à medida que a máquina avança. A qualidade final da costura depende da relação entre:
- Roller pressure
- Velocidade de deslocamento
- Espessura do material
Esta fase de pressão representa a variável de configuração com maior influência na soldadura por cunha quente. A maioria das falhas nas juntas deve-se a ajustes inadequados da pressão dos rolos, e não a uma temperatura incorreta.
Que materiais podem ser soldados por cunha quente?
A soldadura por cunha quente é frequentemente utilizada em tecidos revestidos, nomeadamente:
- Tecidos de poliéster revestidos a PVC
- Tecidos revestidos com TPU
Hot wedge welding technology excels with many material types, including thermoplastic geomembranes, HDPE, LDPE, PVC, coated plastics, and other coated materials with thermoplastic coatings. These materials are especially suitable for creating strong, durable, and hermetic seals in applications requiring airtight and watertight seams.
These coated fabrics are widely used across industries such as tents, tarpaulins, industrial covers, and geomembrane liners.
As máquinas de soldadura por cunha quente são compatíveis com materiais termofusíveis e podem trabalhar com uma vasta gama de tipos e espessuras de materiais. O processo também funciona com filmes e folhas termoplásticas, incluindo geomembranas mais espessas utilizadas em aplicações de contenção. À medida que a espessura aumenta, as configurações da máquina, tais como a temperatura da cunha, a velocidade e a pressão do rolo, devem ser ajustadas.
Uma limitação evidente é geotêxteis não tecidos. Embora seja possível uma fixação temporária, a soldadura a quente com cunha não consegue produzir costuras estruturais permanentes em materiais não tecidos. Nesses casos, métodos alternativos de ligação, como costura ou sistemas adesivos são mais adequados.
Soldadura por cunha quente vs. soldadura por ar quente vs. soldadura por RF
Hot wedge welding and hot air welding both belong to the thermal welding category, but they differ in how heat is delivered.
A soldadura por ar quente utiliza um fluxo de ar aquecido forçado, o que a torna mais flexível para curvas e geometrias complexas. A soldadura por cunha quente utiliza contacto direto com o metal, o que proporciona um aquecimento mais estável e velocidades de costura mais elevadas para soldaduras retas.
Radio frequency welding is another technique used for joining thermoplastics. It uses electromagnetic energy to excite polar molecules within the material, rather than external heat sources. While RF welding is suitable for creating complex patterns and selective bonding in materials like PVC and polyurethanes, hot wedge welding typically provides a more cost-effective solution for linear seams and large-format materials.
Devido a estas diferenças, muitas instalações de produção utilizam a soldadura por cunha quente em paralelo com a soldadura por RF, utilizando cada processo nas aplicações em que apresenta melhor desempenho. Compreender as vantagens e limitações das diferentes técnicas de soldadura é crucial para selecionar a solução ideal para aplicações específicas.
Como são configuradas as máquinas de soldadura por cunha Miller Weldmaster
As máquinas de soldadura por cunha quente não são um produto universal — são configuradas em função da aplicação, do material e do ambiente de produção específicos. Para os fabricantes que trabalham com geomembranas, sistemas de contenção ou na fabricação de termoplásticos de grande formato, a configuração tem um impacto direto na qualidade das costuras, na consistência e no rendimento.
Miller Weldmaster os seus sistemas de cunha quente em torno de um conjunto básico de elementos configuráveis: a forma como a costura é formada (configuração da calha), a forma como o calor e a pressão são aplicados (configuração da cunha e do rolo) e a forma como o processo é controlado (interface do operador e parâmetros armazenados). Estas configurações permitem aos fabricantes definir a combinação exata de calor, pressão e velocidade necessária para produzir costuras consistentes e de alta resistência em diversos materiais e espessuras.
Configuração de via única vs. configuração de via dupla
As máquinas de soldadura por cunha quente podem ser configuradas para produzir uma única costura (faixa única) ou costuras paralelas (faixa dupla), dependendo da aplicação.
A configuração de via única produz uma solda contínua e é normalmente utilizada em aplicações de confeção padrão, como faixas, coberturas e têxteis industriais.
Dual track configuration creates two parallel welds with a channel in between, which is critical for geomembrane and containment applications where seam testing is required.
Os sistemas de via dupla são especialmente úteis em aplicações de engenharia ambiental e civil, pois permitem a realização de testes de canal de ar — verificando a integridade da junta após a soldadura. Esta configuração é adequada para aplicações em que a prevenção de fugas e o cumprimento das normas são imprescindíveis.
Do ponto de vista do comprador, esta é uma das decisões de configuração mais importantes, uma vez que está diretamente ligada aos requisitos do produto, às normas regulamentares e aos processos de garantia de qualidade.
Opções de cunha e rolo
A interação entre a cunha aquecida e os rolos de pressão é o que, em última análise, determina a qualidade da soldadura. Miller Weldmaster permitem ajustar ambos os componentes de modo a adaptá-los ao tipo de material, espessura e aplicação.
O desenho da cunha e o seu alinhamento determinam a forma como o calor é introduzido no material. A cunha deve ser posicionada com precisão no ponto de soldadura e alinhada com os rolos para garantir uma transferência de calor uniforme.
O tipo de rolo (borracha vs. aço) influencia a aplicação da pressão e o contacto com a superfície, sendo que materiais diferentes requerem níveis diferentes de compressão e aderência.
As configurações de pressão são ajustáveis para controlar a força com que os materiais são colados, o que tem um impacto direto na resistência e na uniformidade da costura.
Uma vez que a soldadura por cunha a quente depende da combinação de calor, pressão e velocidade, estes componentes devem funcionar em conjunto como um sistema. Pequenos ajustes na posição da cunha ou na pressão do rolo podem afetar significativamente os resultados da soldadura, razão pela qual a configurabilidade da máquina é fundamental para uma produção repetível.
Sistema de controlo e armazenamento de parâmetros
As modernas máquinas de soldadura por cunha quente são concebidas com base em sistemas de controlo precisos que permitem aos operadores gerir e reproduzir condições de soldadura ideais.
Os sistemas de controlo de temperatura regulam o calor da cunha em tempo real, de modo a satisfazer os requisitos do material.
Os controlos de velocidade e pressão permitem aos operadores ajustar com precisão as configurações de produção em função da espessura do material e da resistência de soldadura pretendida.
O armazenamento de parâmetros (receitas) permite aos operadores guardar e recuperar configurações para materiais ou trabalhos específicos, reduzindo o tempo de configuração e a variabilidade do operador.
É este nível de controlo que permite uma soldadura consistente e de qualidade industrial. Em vez de depender da intuição do operador, os fabricantes podem padronizar o seu processo — garantindo que cada junta cumpre os mesmos critérios de desempenho, independentemente dos turnos, dos operadores e das séries de produção.
Para os compradores que avaliam equipamentos, o grau de sofisticação do sistema de controlo é, muitas vezes, o que distingue uma máquina capaz de realizar uma soldadura de outra capaz de fazê-lo de forma consistente e em grande escala.
Como escolher a máquina de soldadura por cunha quente adequada
A forma mais rápida de restringir as opções de máquinas é responder a duas perguntas: a soldadura será realizada no terreno ou numa fábrica? E a aplicação requer testes de integridade da junta?
A qualidade e a eficiência da soldadura são fatores essenciais na escolha da máquina de soldadura por cunha quente adequada, especialmente para aplicações que exigem juntas resistentes, duradouras e uniformes.
Estas duas variáveis eliminam a maioria das configurações de máquinas antes de se avaliarem as características detalhadas.
Para alcançar uma qualidade de soldadura e uma eficiência ideais, é essencial que os operadores recebam formação adequada e compreendam o comportamento dos materiais, a gestão da temperatura e as técnicas de inspeção de qualidade. A manutenção preventiva regular dos elementos de aquecimento, dos sistemas de pressão e dos mecanismos de acionamento é igualmente necessária para manter a precisão e evitar paragens dispendiosas. O estabelecimento de programas de formação abrangentes e de planos de manutenção preventiva constitui um fator crítico de sucesso na implementação da tecnologia de soldadura por cunha quente.
Passo 1 — Identificar o tipo e a espessura do material
Os materiais termoplásticos que parecem idênticos no papel podem apresentar um comportamento de soldadura diferente na prática. O peso do revestimento, a espessura e a formulação do fornecedor podem influenciar o comportamento de soldadura. Compreender os tipos específicos de materiais, incluindo materiais revestidos e revestimentos termoplásticos, é essencial para selecionar a máquina de soldadura por cunha quente e os parâmetros adequados.
Por esse motivo, são necessárias soldaduras de teste antes de selecionar os parâmetros finais da máquina ou do equipamento.
Passo 2 — Mapeie a geometria da costura
A soldadura por cunha quente tem melhores resultados em costuras retas longas e ininterruptas.
Se um produto exigir tanto costuras retas como geometrias complexas, os fabricantes costumam dividir o processo — utilizando a soldadura por cunha quente para as secções retas e outra tecnologia para os percursos de soldadura mais detalhados.
Passo 3 — Definir o ambiente de produção
Este passo é binário.
- Outdoor field assembly on uneven surfaces requires portable or travelling machines. Hot wedge welding machines are well-suited for field applications due to their portability and efficiency in diverse environments.
- Controlled factory production allows stationary automated equipment.
O ambiente determina a configuração — não se trata apenas de uma preferência do utilizador.
Passo 4 — Definir os requisitos de volume e velocidade
O planeamento da produção deve começar com um único indicador: metros de costura concluída por turno.
A eficiência na produção de costuras é um fator fundamental a ter em conta na determinação do tamanho e da configuração adequados da máquina, uma vez que tem um impacto direto no rendimento e na utilização dos recursos.
Esse número deve então ser correlacionado com a velocidade de funcionamento realista, e não à sua velocidade nominal máxima.
O equipamento deve ser dimensionado de acordo com a procura de produção prevista para os próximos 18 a 24 meses, e não apenas com base na capacidade atual.
Passo 5 — Determinar os requisitos de controlo de qualidade
Aplicações que envolvem geomembranas, revestimentos de contenção ou infraestruturas regulamentadas requerem frequentemente a verificação da integridade das juntas.
Nestes casos, a soldadura de dupla via é o ponto de partida, e não uma atualização opcional.
As máquinas devem ser selecionadas, em primeiro lugar, com base na sua capacidade de produzir canais de teste pressurizáveis e, em seguida, otimizadas em termos de velocidade de produção e configuração.
Not sure which configuration fits your material and seams? Miller Weldmaster's engineering team evaluates your material, seam geometry and production volume before recommending a hot wedge welding machine.
Quando a soldadura por cunha quente falha — e como evitá-lo
Most hot wedge welding failures can be traced to three variables: temperature, travel speed, and roller pressure.
Manter uma qualidade de soldadura ideal é essencial para garantir que as juntas sejam tão resistentes quanto os próprios materiais de base, ou até mais. Quando algum destes parâmetros se desvia, a integridade da junta é afetada. O objetivo é prevenir estes problemas durante a configuração, em vez de os diagnosticar após o início da produção.
Problema 1: Queima ou derretimento excessivo
Causa: Temperatura da cunha demasiado elevada em relação à velocidade de deslocamento, ou material retido sob a cunha.
Solução: Reduza a temperatura da cunha ou aumente a velocidade de deslocamento. Nunca pare a máquina enquanto a cunha aquecida estiver em contacto com o material.
Problema 2: Costura fria — Ligação fraca ou incompleta
Causa: Temperatura insuficiente, velocidade de deslocamento excessiva ou pressão inadequada do rolo.
Solução: Realize testes de descolagem antes da produção para verificar se a combinação de temperatura, velocidade e pressão está correta.
Problema 3: Deslizamento do material e desvio da costura
Causa: Ferramentas de guia inadequadas ou tensão de avanço irregular.
Solução: Verifique o alinhamento e a tensão durante a configuração da máquina antes de iniciar a primeira passagem de soldadura.
Problema 4: Flutter da película fina e distorção nas bordas
Causa: Fluxo de ar do ambiente ou configuração incorreta.
Solução: A soldadura por cunha quente reduz, por natureza, a perturbação do fluxo de ar em comparação com a soldadura por ar quente, tornando-a ideal para películas finas quando devidamente configurada.
Problema 5: Falhas no teste de pressão do canal de dupla via
Causa: Posicionamento incorreto da cunha dupla ou pressão irregular do rolo.
Solução: Realizar verificações de alinhamento antes da produção e documentar os resultados dos ensaios de pressão para cada segmento de costura.
Aplicações da soldadura por cunha quente: setores e produtos finais
A soldadura por cunha quente é mais frequentemente utilizada em dois contextos: fabricação em série e instalações de campo em grande escala.
A combinação de velocidade de soldadura, portabilidade e infraestrutura operacional mínima torna-a uma das tecnologias de soldadura de termoplásticos mais eficientes para a produção de costuras longas.
Entre as aplicações mais comuns encontram-se:
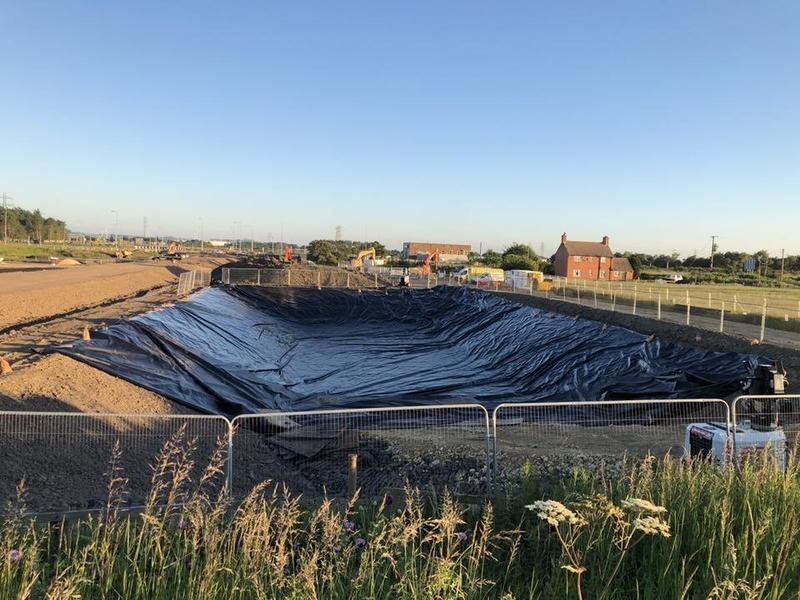
- Revestimentos de geomembrana e sistemas de contenção ambiental
- Revestimentos para piscinas
- Tanques e tanques de armazenamento flexíveis
- Aterros sanitários e revestimento de aterros
- Tratamento de águas residuais e contenção de águas residuais
- Infraestruturas de conservação e gestão da água
- Túneis e impermeabilização de túneis
- Construção de telhados e membranas impermeabilizantes
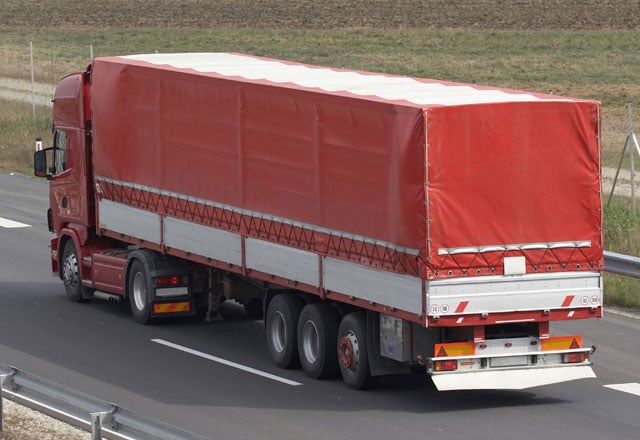
- Toldos para camiões e coberturas de transporte
- Capotas de descapotáveis e capas para automóveis
- Projetos de mineração química e proteção ambiental
- Lonas e coberturas industriais
- Tendas e estruturas arquitetónicas em tecido
- Estruturas insufláveis e produtos insufláveis
- Lonas para camiões e coberturas de proteção
- Fabrico de sinalética e banners
Hot wedge welding is a popular choice and versatile solution for joining thermoplastic materials and coated fabrics in field applications, including soft or uneven surfaces. The process is particularly effective for creating waterproof and airtight seals, which are crucial for applications like swimming pool liners, tanks, and containment systems. It creates durable, strong, and long-lasting seams that are as strong as or even stronger than the base materials, making it suitable for demanding industrial and environmental fabrication.
Hot wedge welding is used in the fabrication of water storage tanks, fuel storage bags, irrigation liners, truck awnings, convertible tops, and protective covers. The technology is also utilized for geomembrane works, tunneling, roofing, and chemical mining applications.
As costuras soldadas por cunha quente proporcionam uma estanqueidade que as costuras cosidas não conseguem igualar, o que é crucial para aplicações como revestimentos de piscinas. O processo é eficaz na criação de vedações resistentes, estanques à água e ao ar, para uma variedade de materiais, incluindo plásticos e sintéticos.
Por que razão os fabricantes escolhem Miller Weldmaster a soldadura por cunha quente
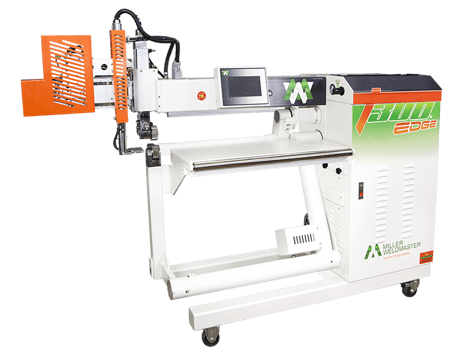
Miller Weldmaster uma das gamas mais completas de equipamentos de soldadura por cunha quente disponíveis — desde soldadores portáteis concebidos para a instalação de geomembranas no terreno até sistemas automatizados de cabeça móvel utilizados na produção industrial em grande escala.
O que distingue a Miller Weldmaster é que a avaliação da aplicação antecede a recomendação do equipamento, garantindo que os clientes recebem a configuração correta para os seus materiais, ambiente de produção e requisitos de costura.
- Application-First Approach: Engineering teams evaluate material, seam geometry, and production requirements before recommending equipment.
- Gama completa de configurações: as soluções abrangem sistemas de soldadura portáteis, fixos, móveis e de dupla via.
- Apoio pós-venda: A formação, a assistência técnica e o apoio à otimização de processos garantem um desempenho de produção a longo prazo.
 SAIBA MAIS