A soldadura de PVC é um processo de união baseado no calor que funde materiais de cloreto de polivinilo a nível molecular, criando costuras permanentes e impermeáveis sem a utilização de adesivos ou fixadores mecânicos. Este método é apreciado pela sua relação custo-eficácia e versatilidade, tornando-o adequado para tecidos e películas de PVC numa variedade de aplicações.
A escolha do método ou da máquina de soldadura errados resulta em juntas defeituosas, desperdício de material e paragens de produção dispendiosas. Esta página aborda os quatro principais métodos de soldadura de PVC — ar quente, cunha quente, RF e impulso —, os setores que deles dependem e um quadro prático para selecionar a máquina adequada ao seu material e aos seus requisitos de produção, destacando a vasta gama de aplicações do PVC possibilitadas pela soldadura.
Quer precise de uma máquina de soldadura de PVC para lonas e faixas industriais, quer de uma máquina de soldadura de plástico para bolsas médicas, geomembranas ou membranas arquitetónicas, o processo começa por compreender qual o método mais adequado ao seu material e quais as características que a sua costura deve apresentar.
- A soldadura de PVC une materiais termoplásticos através do calor e da pressão, produzindo juntas mais resistentes do que as ligações adesivas e totalmente impermeáveis.
- Os quatro principais métodos de soldadura de PVC — ar quente, cunha quente, RF (radiofrequência) e impulso — são adequados, cada um, a diferentes espessuras de material, volumes de produção e requisitos de utilização final.
- A soldadura por RF é o método preferido para películas flexíveis de PVC que requerem costuras herméticas e de precisão. O ar quente e a cunha quente são mais adequados para tecidos mais pesados, geomembranas e costuras lineares em grande volume.
- A escolha da máquina depende do tipo de material, da geometria da costura, da velocidade de produção exigida e do facto de a aplicação estar sujeita a normas de qualidade regulamentadas, como as do setor médico ou aeroespacial.
- Miller Weldmaster desenvolve máquinas de soldadura de PVC para todos os principais métodos e, com um profundo conhecimento da soldadura de PVC e dos termoplásticos, colabora com os fabricantes desde a identificação de aplicações até à otimização da produção, com o objetivo de fornecer soluções personalizadas.
O que é a soldadura de PVC?
A soldadura de PVC é um processo de união de termoplásticos que utiliza calor e pressão controlados para derreter as superfícies de dois materiais de PVC e fundi-las numa única ligação unificada, criando uma ligação permanente. Depois de arrefecida, a zona de soldadura é estruturalmente contínua — comporta-se como uma única peça de material, e não como duas peças unidas.
Ao contrário da soldadura com solvente, que utiliza solventes para dissolver e fundir superfícies de PVC através de um processo químico e é comummente utilizada em canalizações, ou da costura, que perfura mecanicamente o material, a soldadura consegue uma fusão molecular. O resultado é uma junção impermeável, estanque ao ar quando necessário e, na maioria dos casos, mais resistente do que o material de base circundante.
A preparação adequada das superfícies de PVC, incluindo a limpeza para remover a sujidade e garantir um encaixe correto, é essencial para criar juntas resistentes e sem fugas.
O PVC é um termoplástico — o que significa que amolece de forma previsível quando aquecido e volta a solidificar quando arrefecido, sem perder a integridade estrutural. Esta propriedade torna-o altamente soldável através de uma variedade de métodos industriais. O segredo está em ajustar o método, a temperatura, a pressão e o tempo de permanência à composição específica do material e aos requisitos de desempenho para a utilização final.
A ciência por trás da soldadura de PVC
Três variáveis determinam cada soldadura de PVC: calor, pressão e arrefecimento.
O calor leva a superfície de PVC ao seu estado de fluidez — o ponto em que o materialtermoplástico se torna viscoso e as cadeias poliméricas na zona de soldadura podem entrelaçar-se com a superfície adjacente.
A pressão faz com que as duas superfícies amolecidas se unam, promovendo o contacto molecular entre elas. Sem pressão adequada, as superfícies fundidas arrefecem antes de se alcançar a penetração total da ligação.
O arrefecimento em condições controladas fixa a fusão molecular no lugar. Se a pressão for libertada demasiado cedo, a junta separa-se. O tempo de arrefecimento adequado é tão crucial quanto o tempo de soldadura.
A temperatura ideal para a soldadura de PVC situa-se normalmente entre os 350 °F e os 450 °F (175 °C–230 °C), dependendo da composição do material e do método de soldadura. É fundamental monitorizar de perto a temperatura para evitar queimar o material, o que pode comprometer a qualidade da soldadura. As películas mais finas requerem temperaturas mais baixas e tempos de permanência mais curtos. Os tecidos de PVC mais pesados e as geomembranas requerem calor sustentado para uma penetração total da ligação em toda a secção transversal do material.
Soldadura de PVC vs. Colagem vs. Costura
No que diz respeito às aplicações industriais de termoplásticos, a soldadura supera a colagem e a costura em todos os aspetos de desempenho que importam neste domínio: resistência da costura, impermeabilidade, durabilidade a longo prazo e consistência da produção.
As ligações adesivas estão sujeitas à fluência — alongamento gradual sob carga sustentada — e degradam-se com a exposição aos raios UV, as variações de temperatura e o contacto com substâncias químicas. As costuras criam perfurações causadas pela agulha, que constituem vias de fuga inerentes e pontos de concentração de tensão. As costuras soldadas eliminam ambos os modos de falha.
A tabela abaixo resume as principais diferenças:
| Método de união | Resistência da costura | Melhor para |
|---|---|---|
| Soldadura por ar quente | Comparável à resistência à tração do material de base | Tecido de PVC flexível, lonas, formas personalizadas, reparação no local |
| Soldadura por cunha quente | Excelente — integridade linear consistente da costura | Tecidos de PVC pesados, geomembranas, lonas para camiões, produção em grande escala |
| Soldagem por RF (radiofrequência) | Superior — a resistência de aderência excede frequentemente a do filme base | Filmes finos e flexíveis de PVC, embalagens médicas, insufláveis, produtos para salas limpas |
| Soldadura por impulso | Elevada precisão em costuras de largura reduzida | Filmes finos de qualidade médica, embalagem de precisão |
| Colagem de adesivos | Moderado — suscetível à deformação por deslizamento sob carga prolongada | Aplicações com baixas tensões e não estruturais |
| Costura / Pontos | Na parte inferior — as perfurações feitas pela agulha criam pontos de tensão e vias de fuga | Artigos têxteis em que não é necessária impermeabilização |
Tipos de métodos de soldadura de PVC — e quando utilizar cada um deles
A soldadura de PVC não é um único processo — trata-se de um conjunto de métodos, cada um otimizado para uma combinação específica de material, geometria, volume e requisitos de desempenho. Estes métodos de soldadura são habitualmente utilizados para soldar materiais plásticos em setores como o automóvel, o aeroespacial e a indústria transformadora. A seleção de um método de soldadura adequado depende dos requisitos específicos da aplicação; a escolha do método errado pode resultar numa resistência de união inadequada, no desperdício de material ou em máquinas incapazes de atingir o rendimento de produção necessário.
A tabela abaixo fornece uma referência rápida para a seleção do método. Seguem-se explicações detalhadas.
| Método de soldadura | Aplicação ideal | Velocidade de produção |
|---|---|---|
| Ar quente | Banners, lonas, toldos, costuras curvas, reparação no local | Moderado — manual a semiautomático |
| Cunha quente | Capas para camiões, geomembranas, revestimentos para lagoas, cortinas industriais | Elevada — produção automatizada contínua |
| RF (Radiofrequência) | Bolsas médicas, bolsas para soro, artigos insufláveis, cortinas para salas limpas | Tempo de ciclo rápido — produção em lotes programável |
| Impulso | Filmes médicos, embalagens de precisão, saquetas de película fina | Moderado — precisão em detrimento do volume |
Soldadura por ar quente
A soldadura por ar quente é um processo que direciona um fluxo controlado de ar aquecido — normalmente entre 400 °F e 600 °F — através de um bocal de precisão para a superfície de PVC, imediatamente antes de uma roda de pressão ou um rolo pressionar as duas camadas uma contra a outra.
O ar aquecido amolece ambas as superfícies simultaneamente, criando uma zona de fusão. A roda de pressão promove o contacto molecular. A soldadura arrefece e solidifica em segundos à medida que o material passa.
A soldadura por ar quente é o mais versátil dos quatro métodos. Permite trabalhar com curvas complexas, várias formas e tamanhos, bem como formas irregulares que os sistemas de encaixe não conseguem alcançar, tornando-a a escolha preferida para bainhas, costuras keder, formas personalizadas de faixas e aplicações de reparação no terreno.
Os casos de utilização ideais para a soldadura por ar quente incluem:
- Lonas e cortinas industriais cujas costuras seguem contornos irregulares
- Sinalética e banners publicitários que requerem soldaduras de bainha de precisão
- Toldos e estruturas arquitetónicas de proteção solar
- Instalação e reparação no terreno em que seja necessário equipamento de soldadura portátil
- Séries de produção de pequena a média dimensão, em que a flexibilidade na configuração é importante
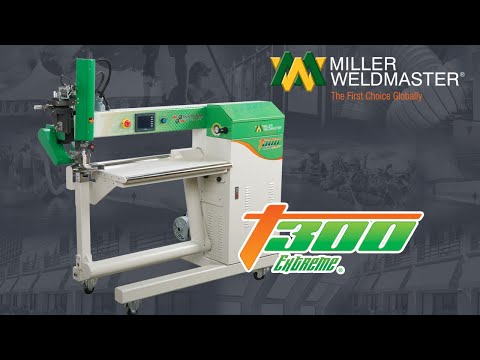
A utilização das ferramentas adequadas — tais como sistemas de teste de soldaduras e soldadores com ventilador de ar quente — é essencial para garantir a qualidade, a eficiência e um controlo preciso durante o processo de soldadura. Os sistemas de ar quente da Miller Weldmaster vão desde unidades portáteis de mão até máquinas de bancada semiautomáticas e totalmente automatizadas, concebidas para produção em grande escala.
Soldadura por cunha quente
A soldadura por cunha quente utiliza uma cunha metálica aquecida que é inserida entre duas camadas de tecido à medida que estas avançam pela máquina. A cunha entra em contacto com ambas as superfícies a unir simultaneamente, derretendo-as imediatamente antes de serem pressionadas uma contra a outra pelos rolos de pressão acionados.
Uma vez que a fonte de calor entra em contacto direto com o material — em vez de depender da convecção do ar —, a cunha quente proporciona uma transferência térmica mais rápida, velocidades de soldadura mais elevadas e uma qualidade de costura mais consistente ao longo de ciclos de produção prolongados. Isto torna-a o método predominante para aplicações de costura linear em grande volume.
Os casos de utilização ideais para a soldadura com cunha quente incluem:
- Lonas para camiões e coberturas para plataformas que exigem costuras longas e retas à velocidade de produção
- Geomembranas e revestimentos para lagos, em que a uniformidade das costuras ao longo de centenas de pés lineares é fundamental
- Tecidos de PVC para a indústria pesada, em que é necessária uma elevada resistência à penetração por fusão
- Coberturas agrícolas e sistemas de contenção
- Linhas de produção automatizadas em que a máquina conduz o material através de um ciclo contínuo de costura
Os sistemas de cunha quente integram-se facilmente na automação do manuseamento de materiais, permitindo a soldadura em linha como parte de uma linha contínua de processamento de tecidos.
Soldagem por RF (radiofrequência)
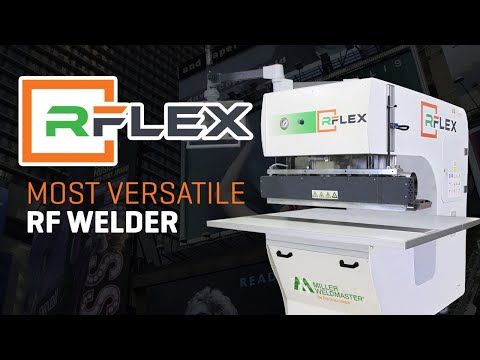
A soldadura por RF — também denominada soldadura por radiofrequência ou soldadura de alta frequência (também conhecida como soldadura dielétrica) — utiliza energia eletromagnética na gama de radiofrequências (normalmente 27,12 MHz) para aquecer o PVC a partir do interior, em vez de a partir da superfície. Este aquecimento interno é possível porque o PVC é um plástico polar, o que significa que a sua estrutura molecular responde ao campo eletromagnético alternado, gerando calor através do atrito molecular.
Este mecanismo de aquecimento de dentro para fora proporciona propriedades de soldadura por alta frequência que os métodos de contacto superficial não conseguem igualar: distribuição uniforme do calor ao longo da secção transversal do material, geometria precisa da solda definida pelo cabeçote do elétrodo e tempos de ciclo rápidos que permitem uma produção em lote de elevado rendimento. A soldadura por alta frequência produz juntas resistentes, tornando-a ideal para produtos e componentes que exigem elevada integridade estrutural.
Os casos de utilização ideais para a soldadura por alta frequência de material de PVC incluem:
- Embalagens para dispositivos médicos: bolsas de soro, bolsas de sangue, barreiras estéreis e bolsas de ostomia
- Produtos insufláveis: colchões insufláveis, coletes salva-vidas, barcos insufláveis e artigos promocionais insufláveis
- Cortinas para salas limpas e barreiras de contenção farmacêuticas
- Montagem de películas de PVC industriais de precisão, em que é exigida precisão dimensional
- Aplicações que exigem rastreabilidade documentada dos processos para garantir a conformidade com a regulamentação do setor
Estas aplicações envolvem frequentemente a transformação de PVC em componentes acabados para uso industrial e comercial.
A soldadura por RF é programável em termos de frequência, potência de saída, tempo de soldadura e pressão — proporcionando aos fabricantes um controlo preciso sobre a geometria da costura e a capacidade de reproduzir a mesma soldadura de forma consistente em grande escala. Para setores regulamentados que exigem documentação do processo, os sistemas de RF com capacidades de registo de dados fornecem um registo auditável de cada ciclo de soldadura.
Soldadura por impulso
A soldadura por impulsos aplica um impulso elétrico controlado a um fio de resistência incorporado na barra de selagem, gerando calor rapidamente e com precisão na linha de junção. O ciclo de soldadura é seguido de um arrefecimento sob pressão — a barra permanece fixada enquanto o material se solidifica — antes da libertação.
A soldadura por impulsos produz costuras estreitas e limpas, com uma propagação mínima de calor para além da zona de soldadura. Isto torna-a ideal para películas finas de PVC, nas quais é necessário controlar a distorção térmica e a precisão da largura da costura é importante, ao mesmo tempo que se consegue uma ligação resistente que garante a durabilidade e a integridade da soldadura.
Os casos de utilização ideais para a soldadura por impulsos incluem:
- Filmes finos de PVC de qualidade médica, nos casos em que é necessária uma geometria controlada das costuras
- Aplicações de embalagem de precisão na produção farmacêutica e clínica
- Selagem de saquinhos em que são especificadas costuras estreitas
Contraste com o ar quente: a soldadura por ar quente é a técnica ideal para aplicações em materiais espessos, versáteis e com geometrias complexas. A soldadura por impulso é a técnica ideal para aplicações em materiais finos, que exigem precisão e um controlo rigoroso da costura. Ambas são adequadas para o PVC, mas situam-se em extremos opostos do espectro de espessuras do material e de geometrias das costuras.
Setores que dependem da soldadura de PVC
A soldadura de PVC é utilizada numa vasta gama de setores industriais, incluindo a indústria automóvel, onde é essencial para a produção de componentes duradouros, tais como bancos e peças de interior. O que estes setores têm em comum é a necessidade de juntas que ofereçam um bom desempenho — sob carga, expostas às intempéries, em ambientes estéreis ou sujeitas a rigorosos controlos regulamentares. Abaixo encontram-se os principais setores em que as máquinas de soldadura de PVC constituem uma ferramenta de produção fundamental.
Fabrico industrial e lonas
A aplicação de maior volume na soldadura de PVC é o fabrico de tecidos industriais. As coberturas para camiões, as lonas para plataformas, as cortinas de carga e as barreiras de contenção industriais são fabricadas a partir de tecido de poliéster revestido a PVC, sendo normalmente soldadas com a técnica da cunha quente para costuras longas e com ar quente para bainhas, ilhós e acabamentos nas bordas.
Os requisitos de resistência das costuras em aplicações de transporte são significativos. Uma lona cuja costura falhe em condições rodoviárias constitui um perigo para a segurança rodoviária e um risco de responsabilidade civil. Os fabricantes especificam parâmetros de costura para cumprir os objetivos de resistência à tração e ao descolamento, e a produção sujeita a controlo de qualidade é imprescindível em grande escala.
Sinalética e banners publicitários
Os fabricantes de banners e sinalética soldam o material de PVC para banners — normalmente vinil com 13 oz. a 18 oz. — utilizando soldadura a ar quente para a confeção de bainhas, costuras em bolsa e acabamentos. A produção personalizada em pequenas séries e os ciclos de execução com prazos apertados tornam a velocidade de soldadura e a flexibilidade na configuração das máquinas aspetos fundamentais.
Para os produtores de banners em grande escala, os sistemas semiautomáticos de ar quente com percursos de soldadura programáveis reduzem o tempo de configuração e a variabilidade do operador, garantindo uma qualidade de produção consistente em todos os trabalhos.
Produtos náuticos, insufláveis e recreativos
Os barcos insufláveis, os coletes salva-vidas, os revestimentos para piscinas, as barreiras de água e as coberturas náuticas requerem, todos, costuras totalmente estanques e capazes de manter a pressão interna do ar sem deformação nem falhas. A soldadura por radiofrequência é o método predominante para películas finas de PVC insufláveis. O ar quente é utilizado para lonas náuticas mais pesadas e aplicações em coberturas.
A falha nas costuras dos produtos marítimos e insufláveis não é apenas um problema de qualidade — é uma questão de segurança. É necessária precisão das máquinas e parâmetros de soldadura validados para garantir a integridade consistente das costuras ao longo de todo o processo de produção.
Embalagens médicas e farmacêuticas
Os sacos de sangue, as bolsas de soro intravenoso, as barreiras esterilizadas, as embalagens para tratamento de feridas e as bolsas para dispositivos médicos são fabricados a partir de película de PVC flexível, utilizando soldadura por radiofrequência. A soldadura por radiofrequência domina este setor devido à sua programabilidade de precisão, aos tempos de ciclo rápidos e à compatibilidade com ambientes de fabrico regulamentados.
As aplicações de soldadura de PVC na área médica exigem parâmetros de processo documentados e rastreabilidade. As máquinas de soldadura por RF com registo de dados baseado em PLC registam a frequência de soldadura, a potência, o tempo de permanência e a pressão em cada ciclo de produção — proporcionando o registo de auditoria exigido pelos ambientes regulados pela FDA.
Para os fabricantes de embalagens para dispositivos médicos e produtos farmacêuticos, o caminho para encontrar a máquina certa começa com um especialista em soldadura que compreenda tanto os requisitos dos materiais como o quadro regulamentar.
Geomembranas e contenção ambiental
As membranas para lagos, os sistemas de contenção de aterros sanitários, a impermeabilização de túneis e os reservatórios agrícolas dependem de geomembranas de PVC soldadas no terreno através dos métodos de extrusão a quente com cunha e com ar quente. As falhas na integridade das juntas em aplicações de contenção acarretam consequências ambientais e, em contextos de contenção regulamentados, responsabilidade legal.
A soldadura de geomembranas exige máquinas capazes de um desempenho sustentado em condições exteriores, com capacidade para trabalhar com membranas de PVC de espessura elevada a altas velocidades de soldadura ao longo de longas distâncias lineares.
Arquitetura e membranas para coberturas
As estruturas tensionadas, os sistemas de cobertura em PVC, os revestimentos de fachadas de edifícios e as instalações arquitetónicas de grande escala recorrem à soldadura de membranas de PVC para obter juntas impermeáveis e duradouras. Nas aplicações arquitetónicas, o desempenho das juntas deve manter-se ao longo de décadas de ciclos térmicos, exposição aos raios UV e movimentos estruturais.
As juntas soldadas apresentam, de forma consistente, um desempenho superior ao das juntas de membrana fixadas mecanicamente ou coladas, no que diz respeito ao desempenho a longo prazo em condições reais. Para os arquitetos e empreiteiros que especificam sistemas de membranas de PVC, o método de junção e a qualificação da soldadura fazem parte das especificações de desempenho do produto.
Como escolher uma máquina de soldadura de PVC ou um soldador de plástico
O erro mais comum na seleção de máquinas é partir do catálogo de máquinas, em vez de partir do problema de produção. Escolher uma máquina de soldadura antes de definir completamente o material, a geometria da costura, o volume e os requisitos de desempenho leva à escolha de máquinas que não conseguem proporcionar o rendimento de que necessita. É essencial identificar claramente os requisitos específicos do seu projeto — tais como a espessura do material, a forma, a qualidade estética pretendida e a velocidade de produção — antes de selecionar uma máquina de soldadura de PVC, uma vez que estes fatores determinam o equipamento e o processo mais adequados.
O quadro de cinco etapas abaixo segue uma sequência lógica, desde a definição do material até à recomendação da máquina. Seguir este quadro reduz o risco de adquirir equipamento com desempenho insuficiente para a sua aplicação específica.
Passo 1 — Defina o seu material
A formulação do PVC, a espessura do material e o tipo de revestimento determinam qual o método de soldadura mais adequado para a sua aplicação. É fundamental que os tipos de plástico sejam compatíveis na soldadura, uma vez que materiais como o polietileno e o polipropileno podem ser soldados entre si, mas não a outros plásticos, como o PVC, devido às diferenças na composição química e nos pontos de fusão.
- Película fina de PVC (menos de 0,5 mm): soldadura por RF ou soldadura por impulsos
- Tecido revestido a PVC de espessura média (0,5 mm – 2 mm): ar quente ou cunha quente
- Geomembrana de PVC de alta espessura (2 mm ou mais): soldadura por cunha quente ou por extrusão
Solicite uma ficha técnica do material ao seu fornecedor de PVC. Verifique se a formulação contém plastificantes, estabilizadores UV ou aditivos retardadores de chamas — estes afetam os requisitos de temperatura de soldadura e a qualidade da ligação. Faça sempre uma soldadura de teste numa amostra do material de produção efetivo antes de avançar com a aquisição do equipamento.
Passo 2 — Mapeie o seu volume de produção e a geometria das costuras
O volume e a geometria da costura determinam, em conjunto, se é necessário um sistema manual, semiautomático ou totalmente automatizado — e qual o método de soldadura mais adequado.
- Costuras lineares de grande volume: os sistemas automatizados com cunha quente proporcionam um rendimento consistente ao menor custo por costura
- Formas personalizadas, curvas e contornos irregulares: o ar quente proporciona a flexibilidade necessária para seguir percursos de costura não lineares
- Produção de precisão em pequeno formato: os sistemas de RF ou de impulsos permitem a produção em lotes programável com um controlo dimensional rigoroso
Os tipos de costura também são importantes. As costuras sobrepostas, as soldaduras de bainha, as costuras sobrepostas e as costuras de bolsos com keder requerem, cada uma, geometrias de bicos, configurações de elétrodos ou perfis de cunha diferentes. A compatibilidade da máquina com a geometria de costura pretendida deve ser confirmada durante a avaliação.
Passo 3 — Avaliar os requisitos de desempenho das juntas
A que é que a sua soldadura tem de resistir? Defina isso antes de avaliar as máquinas.
- Requisito de resistência à tração: que carga suportará a costura antes de ceder?
- Requisito de resistência ao descolamento: a que esforço lateral deve a costura resistir?
- Nível de impermeabilização: resistente à água, totalmente impermeável ou estanque sob pressão?
- Exposição ambiental: raios UV, contacto com produtos químicos, variações de temperatura, abrasão?
No caso dos setores regulamentados, acrescente a rastreabilidade do processo a esta lista. As aplicações médicas, farmacêuticas e aeroespaciais exigem parâmetros de soldadura documentados e a capacidade de reproduzir de forma consistente a qualidade validada das juntas em todos os lotes de produção. Este requisito leva normalmente à escolha da soldadura por RF ou de sistemas totalmente automatizados com registo de dados baseado em PLC.
Passo 4 — Avaliar as necessidades de automatização e integração
As máquinas de soldadura de PVC estão disponíveis em três níveis de automatização, cada um adequado a uma escala de produção e a um modelo de mão-de-obra diferentes.
- Sistemas manuais: controlados pelo operador, ideais para trabalhos personalizados de baixo volume e reparações no terreno
- Sistemas semiautomáticos: ciclo de soldadura controlado por máquina, com posicionamento e carregamento a cargo do operador — equilíbrio entre rendimento e flexibilidade
- Sistemas totalmente automatizados: controlados por PLC, com funcionamento contínuo ou indexado, integrados com o manuseamento de materiais — ideais para a produção em grande volume com requisitos de documentação de qualidade
Tenha em conta a disposição do seu espaço de produção. As máquinas variam significativamente em termos de área ocupada, orientação da alimentação de material e requisitos de integração. Um sistema totalmente automatizado que não se adapte à disposição atual do seu espaço de produção ou à infraestrutura de manuseamento de materiais exigirá um investimento de capital para além do custo da própria máquina.
Passo 5 — Trabalhe com um especialista, não apenas com um fornecedor
Uma escolha errada de máquina tem consequências reais: costuras com defeito, desperdício de material em stock, paragens na produção e o custo de substituição de equipamento que não cumpre o seu papel. A melhor forma de se proteger contra este resultado é trabalhar com um especialista em soldadura que avalie a sua aplicação específica antes de recomendar o equipamento.
Miller WeldmasterO processo de análise de aplicações da Weldmaster começa com o seu material e os seus requisitos de produção. Os engenheiros de aplicações da Weldmaster testam o seu material real, definem os parâmetros de processo necessários para atingir os seus objetivos de desempenho na costura e recomendam o equipamento com base no desempenho comprovado — e não nas especificações do catálogo.
O apoio abrange a instalação, a formação dos operadores e a otimização da produção. Para aplicações em setores regulamentados, a Weldmaster pode prestar assistência na documentação dos processos e no apoio à qualificação.
A matriz de seleção de máquinas abaixo resume os métodos recomendados de acordo com as necessidades de produção:
| Necessidades de produção | Método recomendado | Categoria de máquinas Weldmaster |
|---|---|---|
| Costuras lineares de grande volume em tecido pesado | Soldadura por cunha quente | Miller Weldmaster sistemas automatizados de cunha quente |
| Formas personalizadas, curvas ou trabalhos em pequenas quantidades | Soldadura por ar quente | Miller Weldmaster máquinas de soldadura por ar quente |
| Filmes finos de PVC para setores sujeitos a regulamentação | Soldadura RF | Miller Weldmaster Sistemas de soldadura por RF |
| Instalação no terreno ou reparação no local da obra | Ar quente (portátil) | Miller Weldmaster equipamento de soldadura portátil |
| Costuras estreitas e precisas em película médica fina | Soldadura por impulso | Miller Weldmaster sistemas de selagem por impulso |
Resistência da costura de soldadura em PVC: o que os números significam para a sua aplicação
Uma soldadura com bom aspeto não é sinónimo de uma soldadura resistente. Ao soldar várias peças de PVC, o objetivo é criar uma ligação permanente que funda totalmente os materiais, garantindo a máxima resistência e durabilidade. A inspeção visual, por si só, não é um método fiável para avaliar a qualidade da junta termoplástica. Os ensaios de resistência da junta proporcionam uma medida mais precisa do desempenho real da ligação, e os resultados podem variar significativamente consoante a eficácia com que o processo de soldadura foi adaptado ao material.
O que torna uma soldadura resistente ou frágil
Quatro variáveis determinam a qualidade da soldadura: controlo da temperatura, pressão, tempo de permanência (duração do ciclo de soldadura) e arrefecimento.
A temperatura deve atingir o limiar de fluidez da fusão da formulação específica de PVC. Se for demasiado baixa, as superfícies não aderem totalmente. Se for demasiado alta, o material degrada-se, criando uma junção visualmente aceitável que falha sob carga.
A pressão deve ser uniforme ao longo de toda a largura da costura. Uma pressão irregular dá origem a zonas coladas e não coladas dentro de uma mesma costura — um tipo de falha que não é detetável sem a realização de ensaios destrutivos.
O tempo de permanência determina durante quanto tempo a zona de fusão é mantida antes de as superfícies serem pressionadas. Se for demasiado curto, não se consegue uma penetração total da ligação. Se for demasiado longo, o calor espalha-se para além da zona de soldadura, deformando o material.
O arrefecimento sob pressão controlada fixa a fusão molecular. A libertação da pressão de fixação antes de a soldadura arrefecer abaixo do limiar de cristalização permite que a ligação se separe parcialmente.
A interação entre estas quatro variáveis explica por que razão a validação dos parâmetros do processo — e não apenas o critério do operador — é essencial para garantir a consistência das soldaduras com qualidade de produção.
Para obter orientações passo a passo sobre como soldar PVC, desde a preparação do material até aos ajustes de temperatura e velocidade, consulte o nosso manual.
Soldadura vs. Costura vs. Adesivo: Comparação do desempenho das costuras
As juntas soldadas de PVC eliminam dois mecanismos específicos de falha que afetam as costuras e as ligações adesivas.
As costuras criam uma linha de perfurações feitas pela agulha no material de base. Cada perfuração constitui um ponto de concentração de tensão e uma potencial via de fuga. Em aplicações ao ar livre ou de impermeabilização, a degradação da linha acelera a falha da costura.
As ligações adesivas são suscetíveis à deformação por fluência — alongamento progressivo sob carga estática ou dinâmica prolongada — e à degradação do adesivo devido à exposição aos raios UV, ao contacto com solventes e às variações de temperatura. Uma lona cujas costuras adesivas se mantêm intactas no armazém pode falhar no terreno no espaço de uma estação.
Uma costura soldada, devidamente executada, elimina ambos os modos de falha. A zona de soldadura é uma extensão contínua do material de base. Não descasca, não sofre deslizamento nem apresenta fugas por orifícios minúsculos. Em aplicações em que a falha da costura acarreta consequências em termos de segurança ou de responsabilidade civil — lonas de transporte, embarcações insufláveis, embalagens médicas, contenção ambiental —, a soldadura não é uma preferência, é um requisito.
Ensaios e controlo de qualidade das soldaduras de PVC
São utilizados três métodos de ensaio para verificar o desempenho das soldaduras de PVC:
Ensaio de descolagem: uma costura de amostra é descolada sob carga controlada para medir a aderência da ligação. A rotura deve ocorrer no material de base, e não na interface da soldadura — a rotura do material de base confirma que a soldadura é mais resistente do que o material que une.
Ensaio de tração: a amostra soldada é submetida a uma tração longitudinal para medir a resistência à separação da costura sob tensão. Os dados relativos à resistência à tração servem de base para a seleção da espessura do material e do espaçamento entre as costuras em aplicações estruturais.
Ensaio de pressão de ar: para aplicações em costuras insufláveis ou estanques, uma secção de ensaio selada é pressurizada e monitorizada quanto à queda de pressão. Este ensaio permite detetar falhas nas soldaduras que os ensaios de descascamento e de tração podem não detectar.
As máquinas de soldadura automatizadas com monitorização do processo em tempo real — sensores de temperatura, transdutores de pressão e registo do ciclo de soldadura — detetam desvios nos parâmetros durante a produção, em vez de os detetarem posteriormente. No caso da produção em grande volume, a deteção de um desvio nos parâmetros durante um ciclo de produção evita que todo um lote de produtos fique fora de conformidade.
Miller Weldmaster Os sistemas incluem opções de monitorização da qualidade das costuras que permitem o controlo de qualidade em linha e a rastreabilidade documentada do processo para ambientes de fabrico sujeitos a regulamentação.
Se o seu tipo específico de tecido não estiver mencionado acima, encorajamo-lo a contactar-nos e a discutir as suas necessidades de soldadura de tecidos.